上海五金模具产业深度观察:从精密冲压到连续模制造的技术演进
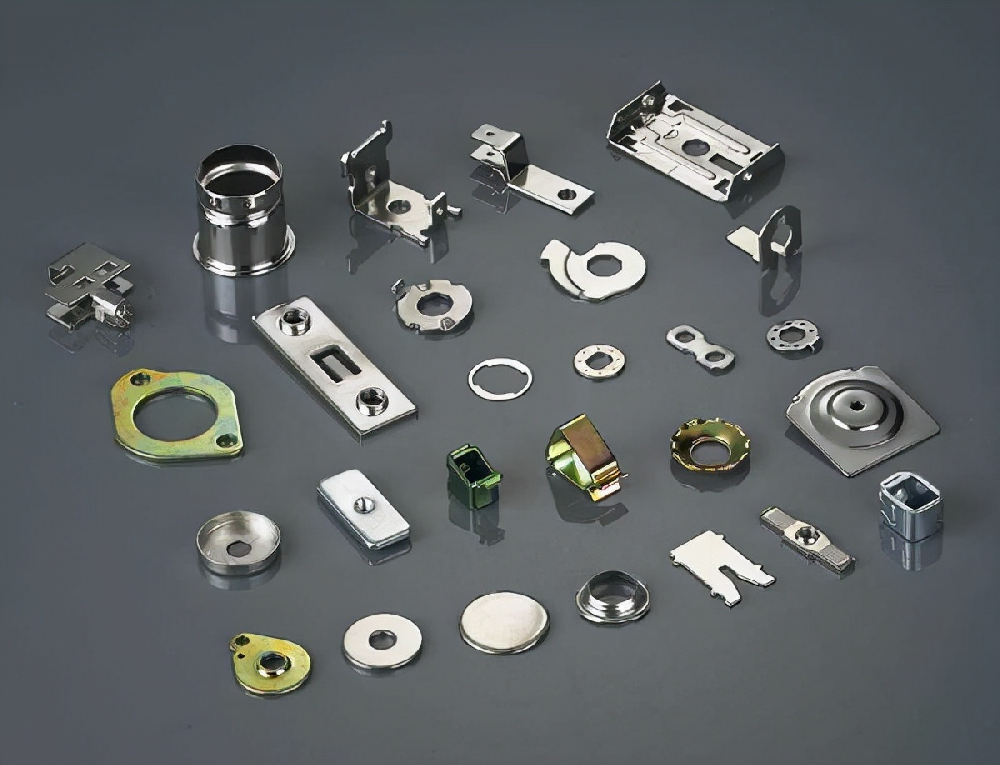
长三角地区贡献了全国约38%的模具产能,而上海作为该区域的技术策源地,其五金模具产业正经历从"规模驱动"向"精度驱动"的关键转型。据中国模具工业协会2024年统计,上海地区规模以上模具企业约420家,其中冲压模具占比超过55%,年产值突破190亿元。这组数据背后,折射出汽车、电子、医疗器械等下游行业对高精度五金冲压件的旺盛需求。
一、精密模具加工:0.001mm级精度的产业门槛
在上海嘉定、松江等模具产业集聚区,精密模具加工已普遍进入微米级竞争阶段。以连续模制作为例,一套用于新能源汽车电池连接片的级进模,其凸凹模配合间隙通常需控制在0.005mm以内,刃口硬度要求达到HRC60-62。这对加工设备提出了严苛要求——慢走丝线切割的定位精度需稳定在±0.002mm,坐标磨床的圆度误差不超过0.0015mm。
真实案例可资佐证:上海某模具公司为国内头部连接器厂商开发的一套高速冲压连续模,冲速达到1200次/分钟,累计冲次超过2亿次后仍保持毛刺高度小于0.03mm。该模具采用硬质合金镶件与SKD11基体组合结构,通过真空热处理与深冷处理工艺,将尺寸稳定性提升了约40%。
二、冲压模具加工中的材料与工艺博弈
五金冲压件的质量波动,往往溯源至模具材料的选型与热处理工艺。当前上海模具公司的主流方案呈现明显分化:
- 中小批量场景:多采用Cr12MoV、SKD11等冷作模具钢,配合常规淬火+两次回火,硬度控制在HRC58-60,兼顾成本与寿命;
- 高精密场景:倾向选用粉末高速钢(如ASP-23、V4E),通过真空淬火+深冷处理,硬度可达HRC64-66,耐磨性提升2-3倍;
- 拉伸模具加工:则需关注材料抗粘着磨损性能,常用MoDTC涂层或TD处理(碳化钒覆层),将摩擦系数降低至0.1以下。
值得关注的是,上海地区模具设计制造企业近年加速导入CAE仿真前置分析。某日资汽车零部件供应商的上海工厂披露,通过AutoForm软件对钣金冲压加工进行全流程模拟,将试模次数从平均7.2次压缩至3.5次,单套模具开发周期缩短约18天。
三、冲压模具维修与全生命周期管理
模具维修并非简单的"坏了再修",而应视为一项系统性工程。根据上海市模具行业协会的调研,一套中型连续模的全生命周期维护成本约占其采购价的180%-220%。科学的维修策略应包含三个层级:
- 日常点检:每班次记录冲压吨位曲线、听诊异常噪音,重点监测导柱导套间隙变化;
- 预防性维护:每5万-8万冲次进行刃口研磨,每次研磨量控制在0.05-0.1mm,避免过度修磨导致模具报废;
- 翻新再造:对主体结构完好的模具,通过更换镶件、重配间隙、表面强化等手段恢复精度,成本仅为新制模具的30%-40%。
上海某五金模具厂曾为一家医疗器械企业翻新一套使用超过800万冲次的拉伸模具,通过更换硬质合金凹模、重新研磨凸模、调整压边圈间隙,使模具恢复至初始精度的90%以上,为客户节省了约65%的更新预算。
四、产业趋势:从单点加工到系统解决方案
当前上海五金模具行业正呈现两个明确走向:其一,下游客户不再满足于单纯的冲压模具加工,而是要求供应商具备"模具设计制造+五金冲压件量产+后续维修保障"的一体化能力;其二,数字化管理工具加速渗透,MES系统与模具寿命数据库的结合,使得模具状态可追溯、维修可预测。
对于采购方而言,选择上海模具公司时建议重点考察三项指标:是否具备CAE分析能力、是否有同类型模具的成功案例库、是否建立标准化的维修响应机制。这三点,远比单纯比较报价更具长期价值。